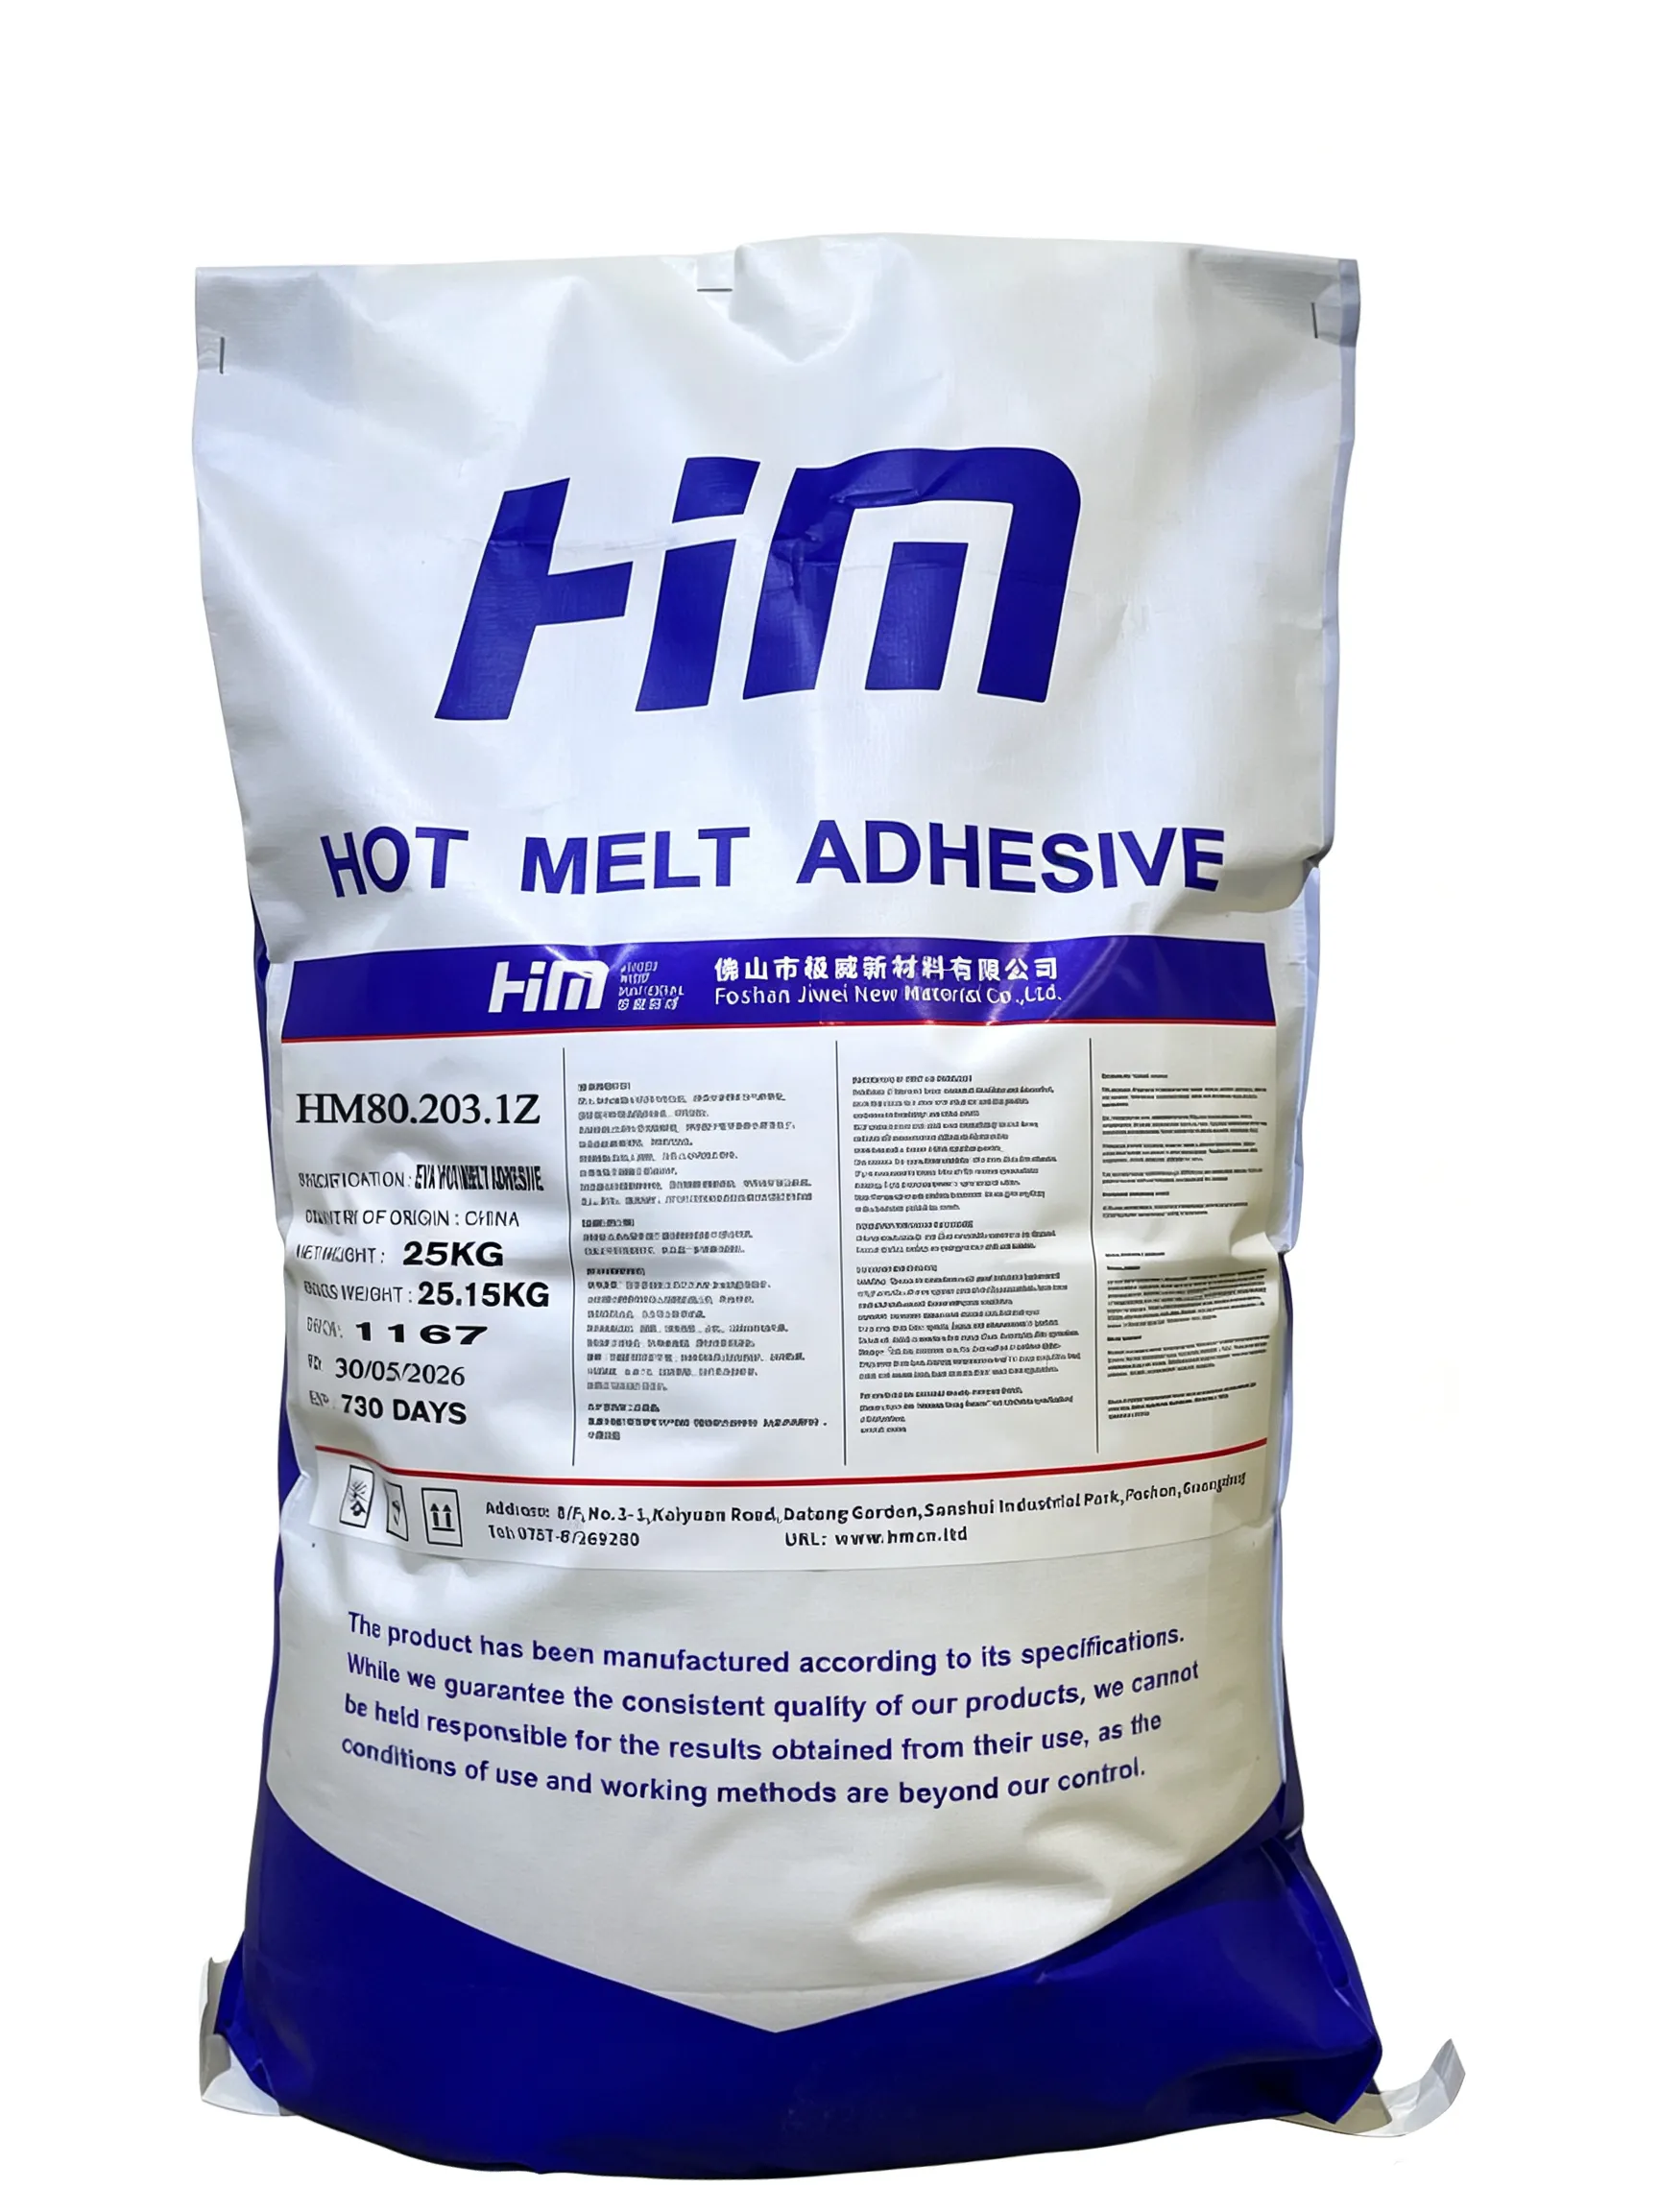
EVA (Etilen-Vinil Asetat) sıcak eriyik yapıştırıcılar; hızlı yapışma, esneklik ve maliyet verimliliği nedeniyle ambalaj, ahşap işleme, tekstil ve nonwoven sektörlerinde yaygın olarak uygulanır. Ancak en güvenilir yapıştırıcı bile yanlış depolanır, eritilir veya uygulanırsa beklenen performansı gösteremeyebilir. Aşağıdaki bölümler endüstriyel operasyonlarda gözlemlenen sık hataları ayrıntılandırmakta, nedenlerini açıklamakta ve yapıştırıcı performansını en üst düzeye çıkarmak için uygulanabilir çözümler sunmaktadır.
Hata 1: Yanlış sıcaklıkta uygulama
Sıcaklık, sıcak eriyik yapıştırıcı performansının merkezindedir. EVA sıcak eriyikler tipik olarak şu uygulama sıcaklığını gerektirir: 160°C – 190°C. Minimum yumuşama noktasının altında veya güvenli sınırın üzerinde uygulama, yapışma hatalarına ya da termal bozunmaya neden olabilir.
Çok düşük: Eksik erime, yetersiz ıslatma, erken soğuma.
Çok yüksek: Bozunma, sararma, kömürleşme, nozul tıkanması, açık kalma süresinin kısalması.
Çözüm: Tank, hortum ve tabanca için dijital sıcaklık kontrol cihazları kullanın. Ekipmanı düzenli olarak kalibre edin ve operatörlerin önerilen aralıklara uymasını sağlayın.
Hata 2: Malzeme uyumluluğunu göz ardı etmek
En sık gözden kaçan hatalardan biri, EVA sıcak eriyik yapıştırıcılar her malzemeyle iyi yapışabileceğini varsaymaktır. EVA kâğıt, ahşap, kumaş ve bazı plastiklerle etkili şekilde yapışır ancak polietilen, polipropilen veya yüzey işlemi görmemiş kaplı filmler gibi düşük yüzey enerjili malzemelerde zorlanır.
Çözüm: Üretim öncesinde yapışma testleri yapın. Özelleştirilmiş EVA formülasyonları veya APAO ya da kauçuk bazlı sıcak eriyikler gibi alternatif yapıştırıcılar için tedarikçilere danışın.
Hata 3: Yetersiz yüzey hazırlığı
Toz, yağ veya nem gibi kirleticiler yapışma mukavemetini ciddi ölçüde azaltabilir. Özellikle nem, arayüz sıcaklığını düşürerek akışı ve ıslatmayı engeller.
Çözüm: Hava üfleme, ön ısıtma veya plazma işlemi uygulayın. Gelen malzemeler ve yapıştırma arayüzleri için kalite kontrollerini programa dahil edin.
Hata 4: Yapıştırıcıyı tankta gece boyunca bırakmak
Uzun süreli yüksek sıcaklıkta depolama oksidasyona ve termal bozunmaya yol açarak renk koyulaşmasına, kokuya ve jel oluşumuna neden olur.
Çözüm: Vardiya sonunda ısıtıcıları kapatın, uzun duraklamalarda hortumları temizleyin veya sürekli operasyonlar için azot örtüsü kullanan kapalı sistemler kullanın.
Hata 5: Yanlış açık kalma süresi veya presleme basıncı
Yapıştırma, yapıştırıcının açık kalma süresi içinde gerçekleşmelidir. Yetersiz veya aşırı presleme zayıf bağlara ya da yapıştırıcı taşmasına yol açabilir.
Çözüm: Hat hızını açık kalma süresiyle senkronize edin, yeterli ve düzgün basınç uygulayın ve yüksek hızlı hatlar için uygun sertleşme sürelerine sahip yapıştırıcılar seçin.
Hata 6: Tek bir yapıştırıcı derecesine aşırı bağımlılık
Tüm uygulamalar için tek bir EVA derecesi kullanmak, değişen koşullar altında genellikle performans ödünlerine yol açar.
Çözüm: Uygulamaya özel dereceler kullanın:
Yüksek hızlı koli bantlama için hızlı sertleşen EVA.
Isı direnci için yüksek yumuşama noktalı EVA.
Sprey uygulamaları için düşük viskoziteli EVA.
Hata 7: Ekipman bakımının yetersizliği
Karbonlaşmış yapıştırıcı ve aşınmış parçalar tıkanmaya, tutarsız akışa ve hatalı uygulamaya neden olur.
Çözüm: Bakım programları oluşturun, hat içi filtreler kullanın, sistemleri düzenli olarak temizleyin ve gerektiğinde nozul/keçeleri değiştirin.
Hata 8: Çevre koşullarını göz ardı etmek
Sıcaklık ve nem; yapıştırıcı akışını, alt tabaka durumunu ve depolama kararlılığını etkiler.
Çözüm: Yapıştırıcıları 30°C altında ve %50 nemin altında depolayın. Soğuk ortamlarda alt tabakaları ön ısıtın; renk değişimi veya topaklanma görülen malzemeleri reddedin.
Son değerlendirme: Bir sistem olarak EVA yapıştırıcı
EVA sıcak eriyik yapıştırıcı performansının optimize edilmesi; sıcaklığın, malzeme uyumluluğunun, yüzey hazırlığının ve zamanlamanın yönetilmesini içerir. Yapıştırıcı uygulamasını entegre bir üretim sisteminin parçası olarak ele alan üreticiler verimi artırabilir, duruş sürelerini en aza indirebilir ve yüksek yapışma kalitesini koruyabilir.
Proses optimizasyonu ve ürün önerileri için Jiwei size özel yapıştırıcı çözümleri için danışın.